

W produkcji nowych pojazdów energetycznych i-maszyn o dużej wytrzymałości jakość połączeń elementów podwozia odgrywa kluczową rolę w ogólnym bezpieczeństwie pojazdu i-długoterminowej trwałości. W miarę jak wymagania branżowe dotyczące wydajności i spójności spawania stale rosną, tradycyjne metody spawania z pojedynczą-głowicą stopniowo wykazują ograniczenia, szczególnie w przypadku spawania-z podwójną nakrętką, gdzie ograniczenia wydajności stają się bardziej oczywiste.
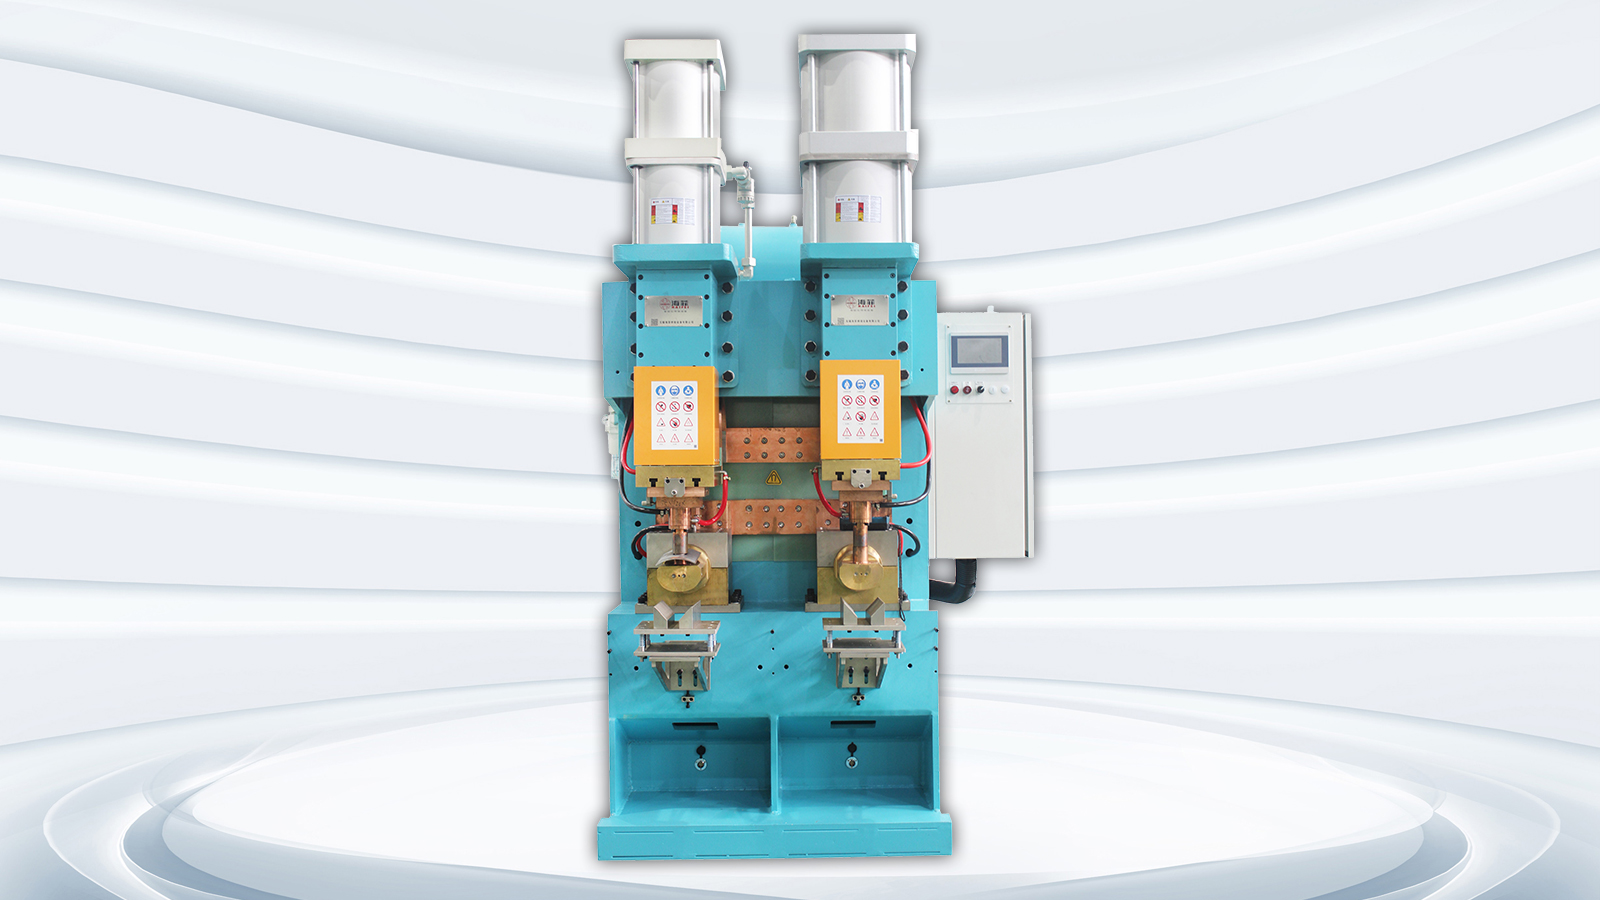
Aby sprostać tym wyzwaniom, firma Wuxi Haifei Intelligent Equipment Co., Ltd. opracowaładostosowane rozwiązanie zgrzewarki garbowej z wyładowaniem kondensatora z podwójną-głowicądla wiodącego producenta elementów podwozia pojazdów elektrycznych. Projekt skupiał się na poprawie wydajności produkcji, stabilizacji jakości spoin i umożliwieniu pełnej identyfikowalności danych spawania. Dzięki systematycznej walidacji procesów i optymalizacji strukturalnej rozwiązanie umożliwiło zsynchronizowane pozycjonowanie i jednoczesne spawanie podwójnych nakrętek, znacznie poprawiając ogólną wydajność produkcyjną linii produkcyjnej klienta.
W tym artykule przedstawiono kompleksowy przegląd projektu, obejmujący historię klienta, wyzwania techniczne, projekt rozwiązania i wyniki wdrożenia. Zawiera praktyczne informacje, które mogą służyć jako cenne odniesienie dla producentów oceniających sprzęt do spawania kondensatorów z podwójną-głowicą.
Informacje o kliencie i inicjacja projektu
1. Kontekst branży i charakterystyka produktu
Klientem zaangażowanym w ten projekt jest producent specjalizujący się w kluczowych elementach konstrukcyjnych układów podwozia pojazdów elektrycznych. Ich główne produkty obejmują belki poprzeczne, wahacze i elementy ram pomocniczych-, które przenoszą znaczne obciążenia konstrukcyjne i dlatego wymagają wyjątkowo niezawodnego spawania.
W związku z szybkim rozwojem rynku pojazdów elektrycznych zapotrzebowanie produkcyjne klientów stale rośnie. Obecnie firma operuje roczną zdolnością produkcyjną na poziomie ok500 000 zestawów elementów konstrukcyjnych podwoziaz planami dalszej ekspansji.
W tych warunkach produkcyjnych istniejący sprzęt spawalniczy stopniowo stawał się niewystarczający, aby zapewnić wymagane czasy cykli. W szczególności proces spawania-podwójnej nakrętki stwarzał wyzwania operacyjne. Tradycyjne spawanie z pojedynczą-głowicą wymagało dwóch kolejnych operacji spawania na każdy element obrabiany, co wydłużało czas obsługi i utrudniało utrzymanie stałej jakości spoiny.
2. Kluczowe ograniczenia istniejącej metody produkcji
Podczas wstępnej fazy oceny lokalizacji zespół inżynierów przeprowadził szczegółową ocenę linii produkcyjnej klienta. Zidentyfikowano kilka ograniczeń operacyjnych, z których wszystkie stały się bardziej widoczne w warunkach-produkcji na dużą skalę.
-
Niewystarczająca wydajność spawania powoduje powstawanie wąskich gardeł w produkcji
Istniejący proces produkcyjny klienta opierał się na zgrzewarkach garbowych z pojedynczą-wyładowaniem kondensatorów w celu wykonania zgrzewania podwójnych-nakrętek. Każda nakrętka wymagała niezależnego cyklu spawania, co skutkowało całkowitym czasem cyklu wynoszącym zazwyczaj od 9 do 11 sekund na obrabiany przedmiot.
Wraz ze wzrostem wielkości produkcji samo dodanie większej liczby urządzeń nie było zrównoważonym rozwiązaniem. Dodatkowe maszyny zwiększyły inwestycje kapitałowe, zajmowały więcej powierzchni i wymagały większej liczby operatorów, co ostatecznie podniosło koszty operacyjne bez proporcjonalnej poprawy wydajności.
Kiedy czasy cykli spawania nie pokrywały się z procesami poprzedzającymi i końcowymi, wydłużał się czas oczekiwania, zmniejszając ogólną wydajność linii produkcyjnej.
-
Niejednolita jakość spawania prowadząca do potencjalnego ryzyka
Sekwencyjne operacje spawania z natury wprowadzają zmienność ze względu na opóźnienia czasowe pomiędzy spoinami i skumulowane odchylenia od położenia. Dodatkowo zużycie elektrody i dryft parametrów dodatkowo przyczyniły się do niespójności spoiny.
Typowe problemy związane z jakością obejmowały:
- Różnice w wielkości jądra spoiny
- Czasami niepełna fuzja
- Zapadnięcie się projekcji podczas spawania
- Odkształcenie gwintu wpływające na dokładność montażu
Biorąc pod uwagę, że elementy podwozia są konstrukcyjnymi częściami zapewniającymi bezpieczeństwo, jakakolwiek niespójność spoin stanowi potencjalne zagrożenie dla niezawodności, co sprawia, że jednorodność spoin jest wymogiem krytycznym.
-
Wysokie zużycie elektrod i częsta konserwacja
W warunkach produkcji o wysokim-cyklu zużycie elektrod następuje szybko. Częste ubieranie i wymiana elektrod wydłużały przestoje i zmniejszały ogólne wykorzystanie maszyny.
Oprócz spadku produktywności koszty zużycia elektrod nadal rosły, co wywierało presję na wysiłki w zakresie kontroli kosztów.
-
Złożona operacja i duża zależność od wykwalifikowanych operatorów
Istniejący sprzęt wymagał wielu ręcznych regulacji podczas przełączania pomiędzy różnymi rozmiarami nakrętek. Proces ten w dużej mierze opierał się na doświadczeniu operatora i wprowadzał zmienność do procesu produkcyjnego.
Zwykle wymagani są nowi operatorzyod jednego do dwóch tygodni szkoleniaprzed osiągnięciem akceptowalnego poziomu biegłości, co stwarza wyzwania operacyjne w środowiskach, w których występuje rotacja pracowników.
-
Brak możliwości śledzenia danych spawania
Nowoczesna produkcja samochodów wymaga kompleksowej identyfikowalności produkcji każdego złącza spawanego. Jednakże istniejący sprzęt nie miał możliwości przechwytywania i przechowywania danych spawalniczych, co utrudniało spełnienie wymagań dotyczących dokumentacji jakościowej i audytów.
Wymagania klienta i cele projektu
Po zidentyfikowaniu wyzwań operacyjnych klient i zespół inżynierów wspólnie ustalili szereg celów technicznych obejmujących produktywność, jakość, niezawodność i długoterminowe-koszty operacyjne.
1.Uzyskanie prawdziwego spawania synchronicznego z podwójną-głowicą
Klient wymagał jednoczesnego pozycjonowania i wspawania dwóch nakrętek w jednym cyklu. Celem było skrócenie całkowitego czasu cyklu spawania na detal domniej niż 5 sekund, co oznacza poprawę wydajności o ponad60%w porównaniu z istniejącym procesem.
Dodatkowo sprzęt niezbędny do utrzymania wysokiej stabilności operacyjnej wspiera model pracy, w którymjeden operator mógł jednocześnie zarządzać od dwóch do trzech maszynzmniejszając w ten sposób zapotrzebowanie na siłę roboczą.
2. Zapewnienie stabilnej jakości spawania
Aby wyeliminować typowe wady spawalnicze, ustanowiono rygorystyczne standardy jakości. Klient podkreślił, że rozwiązanie musi zapobiegać:
- Niekompletne spoiny
- Załamanie projekcji
- Uszkodzenie gwintu
- Różnice w tworzeniu się jąder spoiny
Wymagania te są uważane za podstawowe kryteria jakości w spawaniu elementów konstrukcyjnych.
3. Zmniejszenie częstotliwości konserwacji i poprawa niezawodności
Klient zażądał poprawy trwałości układu elektrod, aby wydłużyć żywotność elektrod i skrócić przestoje konserwacyjne. Ponadto sprzęt niezbędny do obsługi zdalnej diagnostyki, aby umożliwić szybkie rozwiązywanie problemów i zminimalizować nieplanowane przerwy w produkcji.
4.Uproszczenie obsługi i obsługa produkcji o wielu-rozmiarach
Biorąc pod uwagę różnorodność specyfikacji produktów, sprzęt musiał obsługiwać nakrętki o różnych rozmiarach, począwszy odM8 do M12, umożliwiając jednocześnie szybkie przywoływanie parametrów poprzez wstępnie ustawione programy.
Możliwość szybkiej wymiany osprzętu była również konieczna, aby skrócić czas przezbrajania i zachować elastyczność produkcji.
5.Umożliwienie pełnej identyfikowalności procesu spawania
Klient wymagał monitorowania-w czasie rzeczywistym i rejestrowania krytycznych parametrów spawania, w tym:
- Energia spawania
- Czas rozładowania
- Dokładność pozycjonowania
Wszystkie zebrane dane należało przechowywać i udostępniać do celów identyfikowalności i zarządzania jakością.
Projektowanie i wdrażanie rozwiązań dostosowanych do indywidualnych potrzeb
Po zdefiniowaniu wymagań projektu zespół inżynierów opracował ustrukturyzowane rozwiązanie oparte na technologii spawania wyładowczego kondensatorów i zweryfikowało wydajność na wielu etapach eksperymentalnych.
1. Faza walidacji procesu: ustalenie stabilnych parametrów spawania
Przed rozpoczęciem produkcji sprzętu przeprowadzono szeroko zakrojone testy walidacyjne procesu. Oceniono różne kombinacje parametrów, aby określić optymalne warunki spawania dla wymagań materiałowych i konstrukcyjnych klienta.
Kluczowe parametry testu obejmowały:
- Zakresy napięcia ładowania
- Optymalizacja czasu rozładowania
- Kalibracja siły elektrody
- Próby spawania nakrętek o wielu-rozmiarach
Dzięki wielokrotnym testom i ocenie metalurgicznej jąder spoiny ustalono stabilne okno parametrów. Ta faza walidacji znacznie zmniejszyła ryzyko oddania do użytku i skróciła ogólny harmonogram projektu.
2. Projekt konstrukcyjny sprzętu: opracowanie systemu synchronicznego z podwójną-głowicą
Po zakończeniu walidacji procesu zespół inżynierów opracował dedykowaną konstrukcję spawalniczą z podwójną-głowicą, zdolną do zsynchronizowanego działania.
System obejmował zsynchronizowaną kontrolę siły i mechanizmy jednoczesnego rozładowania energii, zapewniając, że oba spoiny powstały w identycznych warunkach.
W porównaniu z systemami spawania sekwencyjnego, taka konstrukcja minimalizuje powtarzalne ruchy i zmniejsza odchyłki pozycjonowania, co skutkuje znacznie lepszą spójnością spoiny.
3. Rozwój systemu opraw: modułowa konstrukcja opraw kompozytowych
Biorąc pod uwagę złożoną geometrię elementów podwozia, zaprojektowano modułowy system mocowania kompozytowego, aby dostosować się do wielu orientacji spawania i konfiguracji produktu.
Zapewniony system mocowania:
- Kompatybilność z poziomymi i pionowymi pozycjami spawania
- Możliwość dokładnego pozycjonowania
- Modułowa architektura-szybkiej zmiany
W praktyce czas zmiany oprawy był kontrolowany w granicach8 minut, znacznie poprawiając elastyczność produkcji.
Wydajność sprzętu i wyniki projektu
Po wyprodukowaniu i integracji systemu klient przeprowadził kompleksowy test akceptacyjny w celu sprawdzenia wydajności w warunkach produkcyjnych.
1. Wyniki testu ciągłej pracy
Podczas24-godzinny test ciągłej pracysprzęt wykazał stabilne i niezawodne działanie we wszystkich kryteriach oceny.
Kluczowe wskaźniki wydajności obejmowały:
| Element wydajności | Wynik |
|---|---|
| Czas cyklu na przedmiot obrabiany | 4,2 sekundy |
| Poprawa wydajności | Około 65% |
| Szybkość przejścia spawania | 99.8% |
| Średni wskaźnik awaryjności | Mniej niż 0,5% |
Wyniki te potwierdziły zdolność systemu do utrzymywania stabilnej wydajności w-środowiskach produkcyjnych o dużej skali.
2. Instalacja-na miejscu i uruchomienie produkcji
Po dostawie zespół inżynierów zakończył instalację i uruchomienie u klienta. Przeprowadzono ustrukturyzowany program szkoleniowy obejmujący procedury operacyjne, zarządzanie parametrami i praktyki rutynowej konserwacji.
Po zakończeniu szkolenia urządzenia zostały w pełni zintegrowane z linią produkcyjną i w niej oficjalnie oddane do użytkutrzy dni.
3. Informacje zwrotne od klientów i ocena operacyjna
Po okresie stabilnego działania klient przeprowadził wewnętrzny przegląd wydajności i zaobserwował znaczną poprawę w kilku obszarach.
Godne uwagi wyniki obejmowały:
- Znaczący wzrost wydajności produkcji
- Poprawiona spójność jakości spawania
- Uproszczona obsługa maszyny
- Mniejsze obciążenie konserwacją
Ulepszenia te nie tylko poprawiły codzienną wydajność produkcji, ale także wzmocniły zdolność klienta do skalowania mocy produkcyjnych w przyszłości.
Spostrzeżenia projektu: kluczowe czynniki przy wyborze sprzętu do spawania z występem podwójnych-nakrętek główkowych
Na podstawie doświadczeń zdobytych w ramach tego projektu można określić kilka kluczowych kryteriów wyboru dla producentów planujących zainwestować w systemy spawania nakrętek z podwójnym-łbem łbowym.
1. Weryfikacja prawdziwej zdolności spawania synchronicznego
Oceniając opcje sprzętu, producenci powinni potwierdzić, czy system obsługuje rzeczywiste spawanie synchroniczne, a nie naprzemienną pracę z dwiema-głowicami. Prawdziwa synchronizacja bezpośrednio wpływa na konsystencję i produktywność spoiny.
2. Dostępność sprawdzonych możliwości walidacji procesów
Niezawodni dostawcy sprzętu zazwyczaj stosują ustrukturyzowane procedury walidacji umożliwiające identyfikację stabilnych parametrów spawania przed dostawą sprzętu. Ta funkcja znacznie skraca czas uruchamiania i zwiększa wskaźnik powodzenia projektu.
3. Wsparcie dla identyfikowalności danych i integracji systemu
W miarę jak produkcja staje się coraz bardziej cyfrowa, sprzęt spawalniczy musi funkcjonować jako część połączonego ekosystemu produkcyjnego. Systemy umożliwiające gromadzenie danych w czasie rzeczywistym-i integrację z systemem MES zapewniają-długoterminowe korzyści w zakresie zarządzania jakością i przejrzystości operacyjnej.
Wniosek: dostosowane do indywidualnych potrzeb rozwiązania spawalnicze umożliwiają zrównoważoną wydajność produkcji
W nowoczesnych środowiskach produkcyjnych sam znormalizowany sprzęt jest często niewystarczający, aby sprostać wymaganiom złożonych zastosowań spawania konstrukcyjnego. Dzięki dostosowanemu projektowi inżynieryjnemu i systematycznej optymalizacji procesów producenci mogą znacznie poprawić zarówno wydajność produkcji, jak i spójność spawania.
Dowodzi tego pomyślna realizacja tego projektuSystemy spawania garbowego z wyładowaniem kondensatora z podwójną-głowicą nie tylko rozwiązują tradycyjne ograniczenia produktywności, ale także ustanawiają bardziej niezawodny, wydajny i identyfikowalny proces spawania. Producentom planującym modernizację sprzętu lub nowe linie produkcyjne to studium przypadku zapewnia istotne informacje techniczne i operacyjne, które mogą pomóc w podejmowaniu świadomych-decyzji.


