


Rozwiązania spawalnicze komponentów komunikacyjnych 5G
Haifei się rozwijadostosowany sprzęt spawalniczydo cienkich elementów metalowych stosowanych wKomunikacja 5Gurządzeń, elektronicznych systemów zarządzania temperaturą i innego sprzętu kompaktowego.
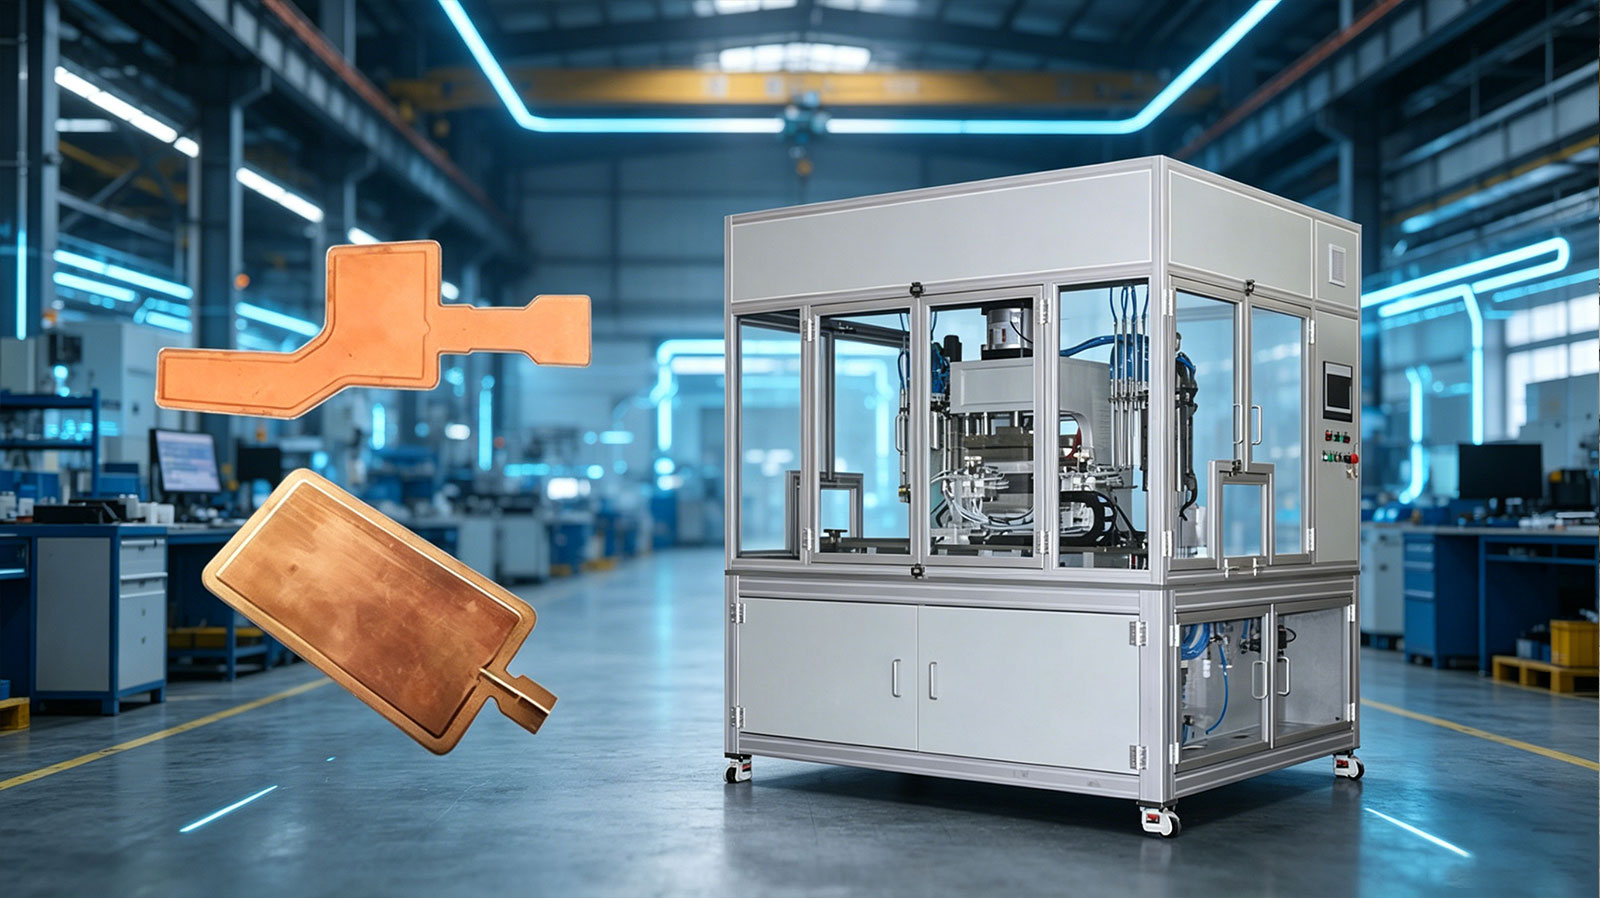
Jednym z reprezentatywnych zastosowań jest spawanieKomory parowe VC. Komponenty te wykorzystują uszczelnioną wnękę wewnętrzną i strukturę kapilarną, aby szybko rozprowadzać ciepło. Ich cienka konstrukcja sprawia, że proces spawania jest szczególnie wrażliwy na dopływ ciepła,-stabilność ścieżki spawania, nacisk mocowania i jakość uszczelnienia.
Hhaifei ocenia rzeczywiste wymiary komponentów, materiał, grubość, strukturę wewnętrzną i wymagania akceptacyjne przed opracowaniem procesu spawania, mocowania i konfiguracji automatyki.
Omów swoje zastosowanie spawalnicze
Jakie elementy można oceniać?
Nasze obecne doświadczenie w projektach koncentruje się na komorach parowych VC i powiązanych cienkich elementach-zarządzających ciepłem.
| Część | Wymagania spawalnicze | Główny problem związany z procesem |
|---|---|---|
| Komory parowe VC | Ciągłe i gęste łączenie wokół określonej ścieżki | Wyciek, odkształcenie i wewnętrzne uszkodzenie kapilar |
| Ultracienkie rozpraszacze ciepła | Kontrolowane łączenie przy ograniczonym wpływie termicznym | Wypaczenia, wybrzuszenia i zapadnięcia się powierzchni |
| Odkurz elementy termiczne | Niezawodne uszczelnienie konstrukcji zewnętrznej | Wyciek otworkowy i niekompletne złącza |
| Cienkie metalowe płyty termiczne | Powtarzalne spawanie po zaprogramowanej ścieżce | Rozkład ciepła i stabilność wymiarowa |
Odpowiednią metodę spawania należy potwierdzić na podstawie rzeczywistego materiału, struktury złącza i rysunku produktu. Komponenty, które wyglądają podobnie, mogą wymagać innej kontroli energii, narzędzi lub ścieżek spawania.

Co sprawia, że spawanie w komorze parowej VC jest trudne?
Cienkie płyty łatwo ulegają deformacji
Komory parowe VC i ultracienkie rozpraszacze ciepła- są wrażliwe na skoncentrowane lub nadmierne ciepło. Nieodpowiedni proces może spowodować wybrzuszenie, lokalne zapadnięcie się, wypaczenie lub utratę płaskości.
Może to mieć wpływ na późniejszy montaż, nawet jeśli samo złącze wydaje się kompletne.
Małe wady spawalnicze mogą powodować wyciek próżni
Komora parowa musi utrzymywać szczelne środowisko wewnętrzne. Nieregularny ruch ręczny lub niestabilne doprowadzenie ciepła może spowodować powstanie dziur, nieciągłości lub niekompletnych odcinków wzdłuż złącza.
Dlatego ścieżka spawania musi pozostać ciągła i powtarzalna.
Należy chronić wewnętrzną strukturę kapilarną
Nadmierna temperatura może utlenić lub uszkodzić wewnętrzną strukturę kapilarną. Może to zakłócać powrót płynu i zmniejszać parametry termiczne gotowego elementu.
W związku z tym dopływ ciepła należy rozpatrywać łącznie z jakością uszczelnienia, a nie skupiać się wyłącznie na widocznym wyglądzie spoiny.
Wymiary produktu mogą się różnić w zależności od modelu
Producenci mogą produkować komory parowe o różnych rozmiarach i grubościach. System spawania musi uwzględniać różne ścieżki, punkty lokalizacji i wymagania dotyczące mocowania, bez wywierania nierównomiernego nacisku na cienką blachę.
Wyróżniony projekt: Automat spawalniczy do komór parowych VC

-
Tło klienta
Klient opracowuje i produkuje wysokiej klasy-komory parowe VC,-ultracienkie rozpraszacze ciepła i elementy próżniowego-zarządzania ciepłem.
Produkty te są stosowane w elektronice cyfrowej, sprzęcie inteligentnym,-nowych terminalach energetycznych i przemysłowych systemach sterowania, gdzie wymagane są kompaktowe wymiary i efektywne przenoszenie ciepła.
-
Problemy z poprzednim procesem spawania
Istniejący proces klienta stwarzał trzy główne trudności:
- Cienkie płyty łatwo ulegały wpływowi szeroko rozprowadzanego ciepła, co powodowało wybrzuszenie, zapadnięcie się lub wypaczenie.
- Ręczny ruch spawalniczy i niestabilny dopływ ciepła mogą powodować powstawanie dziur, nieciągłości i niekompletnych połączeń, zwiększając ryzyko wycieku próżni.
- Nadmierna temperatura spawania może uszkodzić lub utlenić wewnętrzną strukturę kapilarną i wpłynąć na właściwości termiczne elementu.
Czego wymagał klient?
Klient potrzebował zautomatyzowanego rozwiązania, które mogłoby:
- Kontroluj ścieżkę spawania bardziej spójnie niż w przypadku obsługi ręcznej
- Ogranicz dopływ ciepła i zmniejsz deformację cienkiej płyty
- Wykonaj ciągłą, gęstą spoinę wokół wymaganego obszaru
- Zredukuj dziury, niekompletne sekcje i ryzyko wycieków
- Chronić wewnętrzną strukturę kapilarną przed nadmiernym uszkodzeniem termicznym
- Możliwość dostosowania wymiarów i grubości komory parowej
- Utrzymuj stabilną pracę podczas produkcji seryjnej
Indywidualne rozwiązanie HaifeiI
Weryfikacja procesu spawania
Firma Haifei przeprowadziła kilka rund testów spawania, stosując komory parowe VC o różnych wymiarach i grubościach.
Celem było określenie odpowiedniego okna roboczego dla ścieżki spawania, poboru energii, warunków mocowania i struktury produktu przed sfinalizowaniem konfiguracji maszyny.
Sterowanie CNC-ścieżką spawania
Automat spawalniczy został wyposażony w system-sterowania ścieżką CNC.
Zamiast polegać na ręcznym prowadzeniu pozycji spawania przez operatora, maszyna podąża zaprogramowaną ścieżką. Pomaga to w utrzymaniu bardziej spójnego ruchu wzdłuż wymaganego złącza i zmniejsza zmienność spowodowaną ręczną obsługą.
Program ścieżki może być opracowany pod kątem kształtu i wymiarów produktu klienta.
Niskie-ciepło-zamknięte wejście-sterowanie pętlą
Do kontrolowania wpływu ciepła na cienką płytę zastosowano system z zamkniętą pętlą-ciepła-dopływającego-.
Celem tej konfiguracji jest zapewnienie wystarczającej energii do łączenia przy jednoczesnym ograniczeniu obszaru wokół spoiny. Pomaga to zmniejszyć ryzyko deformacji płyty i uszkodzenia termicznego konstrukcji wewnętrznej.
Ostateczne ustawienia należy ustalić poprzez testy z rzeczywistym materiałem i komponentem.
Dedykowane urządzenie pozycjonujące
Firma Haifei zaprojektowała dedykowany uchwyt do lokalizacji i podparcia komory parowej podczas spawania.
Uchwyt rozkłada siłę trzymania na obrabiany przedmiot i utrzymuje górną i dolną sekcję w bliskim kontakcie. Właściwe podparcie uchwytu pomaga ograniczyć miejscowe podnoszenie, wybrzuszanie się lub zapadanie przy jednoczesnym zachowaniu zaprogramowanej pozycji spawania.
Projekt mocowania należy dostosować w przypadku zmiany rozmiaru elementu, profilu, grubości płyty lub lokalizacji złącza.
W jaki sposób rozwiązanie rozwiązało problemy projektowe?
| Oryginalny problem | Konfiguracja Haifei | Zamierzona poprawa |
|---|---|---|
| Niespójna ścieżka spawania ręcznego | Sterowanie ścieżką programowaną-CNC | Bardziej powtarzalny ruch spawalniczy |
| Nadmierny lub nierówny dopływ ciepła | Sterowanie w pętli zamkniętej-o niskiej-ciepła-wejściowej- | Mniejszy obszar-podlegający wpływowi ciepła i zmniejszone ryzyko deformacji |
| Cienka płyta wybrzusza się lub zapada | Dedykowane urządzenie podtrzymujące i pozycjonujące | Bardziej stabilny kontakt płytowy i płaskość |
| Połączenia otworkowe lub nieciągłe | Testowanie procesu i kontrolowane spawanie automatyczne | Gęstsze i bardziej ciągłe tworzenie spoin |
| Ryzyko wewnętrznego uszkodzenia kapilar | Kontrolowany dopływ ciepła | Zmniejszone narażenie wewnętrznej struktury na nadmierne ciepło |
| Różne wymiary produktu | Regulowane programy i niestandardowe oprzyrządowanie | Lepsze dostosowanie do wielu specyfikacji produktów |
Testowanie i akceptacja projektu
Przed ostateczną dostawą firma Haifei przeprowadziła próby spawania komponentów o różnych wymiarach i grubościach oraz zoptymalizowała ustawienia procesu.
Sprzęt poddano także ciągłej pracy próbnej podczas-odbioru wstępnego. Ocena skupiała się na:
- Spójność ścieżki-spawania
- Wspólna ciągłość
- Pozycjonowanie przedmiotu obrabianego
- Widoczne odkształcenie płyty
- Stabilność działania sprzętu
- Dopasowanie do asortymentu komponentów klienta
Granice wycieków, wymagania dotyczące{{0}trzymania próżni, tolerancje płaskości i testy wydajności termicznej- powinny zostać określone przez klienta zgodnie ze standardem produktu gotowego. Tych wartości akceptacji nie należy zastępować ogólnymi specyfikacjami maszyny.
Czy sprzęt można dostosować do innych komponentów termicznych?
Tak. Konstrukcję maszyny, ścieżkę spawania i osprzęt można ocenić pod kątem innych elementów-zarządzania ciepłem z cienkiego metalu, ale przydatności nie można określić na podstawie samej nazwy produktu.
Haifei będzie musiało dokonać przeglądu:
- Rysunek podzespołów i wymiary zewnętrzne
- Materiały górnej i dolnej płyty
- Indywidualna grubość blachy
- Kształt złącza i pozycja spawania
- Wewnętrzna struktura kapilarna lub wsporcza
- Wymagana płaskość
- Standard testu uszczelnienia lub szczelności
- Odmiany produktów
- Wymagana moc produkcyjna
- Preferencje dotyczące załadunku i rozładunku
Przed potwierdzeniem ostatecznej konfiguracji sprzętu zaleca się przetestowanie próbki.
Dlaczego warto współpracować z HAIFEI?
Testowanie procesu z rzeczywistymi komponentami
Różne grubości płyt i struktury wewnętrzne w różny sposób reagują na ciepło i ciśnienie. HAIFEI może wykorzystać próbki klientów do oceny ścieżki spawania, wpływu ciepła i koncepcji mocowania przed ostateczną konfiguracją maszyny.
Rozwój sprzętu i osprzętu
Spawarka i osprzęt zostały opracowane jako jeden system. Jest to ważne w przypadku cienkich komór parowych, ponieważ niestabilne podłoże może wpływać zarówno na płaskość produktu, jak i na tworzenie się połączeń.
Automatyzacja w oparciu o potrzeby produkcyjne
Poziom automatyzacji można zaplanować w zależności od różnorodności produktów, docelowej wydajności i zaangażowania operatora. Nacisk położony jest na osiągnięcie praktycznego procesu produkcyjnego, a nie na dodawanie niepotrzebnych funkcji.
Próbna operacja przed dostawą-
Przed wysyłką sprzęt można przetestować na podstawie uzgodnionych próbek. Standardy kontroli i metody odbioru powinny zostać potwierdzone na etapie przeglądu technicznego.
skontaktuj się z naszym zespołem inżynierów
Często zadawane pytania
