

A zgrzewarka punktowa z wyładowaniami kondensatorów, znany również jakoZgrzewarka punktowa z magazynowaniem energii kondensatora, spawarka kondensatorowa, LubZgrzewarka punktowa CD, jest szeroko stosowany do komponentów akumulatorów do magazynowania energii, nowych części energetycznych, precyzyjnych części metalowych, złączy elektronicznych, zacisków, pasków niklowych, części ze stali nierdzewnej, części ze stopów miedzi i małych zespołów metalowych.
Jego głównymi zaletami są krótki czas wyładowania, skoncentrowana energia spawania, stosunkowo mała-obszar wpływu ciepła oraz dobra kontrola nad wyglądem spoiny i deformacją części. Jednakże, gdy zgrzewarka punktowa z wyładowaniami kondensatorowymi pracuje przez długi czas pod dużym obciążeniem produkcyjnym, mogą wystąpić problemy, takie jak brak rozruchu, słabe spoiny, nadmierne odpryski, alarmy przegrzania, zmniejszona energia wyładowania, szybkie zużycie elektrody, awaria urządzenia zasilającego lub niewspółosiowość spoiny.
Problemy te mogą zmniejszyć wydajność produkcji i wpłynąć na wytrzymałość spoiny, jakość powierzchni, parametry elektryczne i akceptację klienta. Dla kupujących wybierających zgrzewarkę punktową z wyładowaniami kondensatorowymi zrozumienie tych typowych problemów jest przydatne, ponieważ maszyna odpowiednia do produkcji masowej musi robić więcej niż tylko rozładowywać energię i tworzyć spoinę. Powinien zapewniać stabilną kontrolę ładowania i rozładowania, niezawodny system kondensatorów, skuteczne chłodzenie, odpowiednią konstrukcję elektrody, pełne funkcje zabezpieczające i łatwą konserwację.
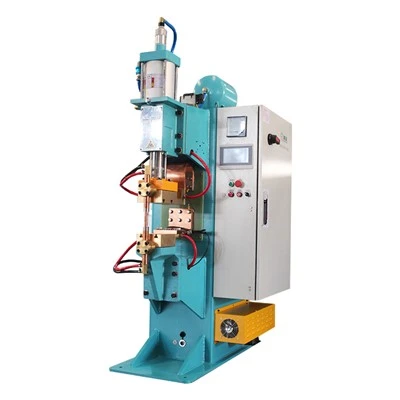
Co to jest zgrzewarka punktowa z wyładowaniem kondensatorowym i gdzie się ją stosuje?
Podstawowa zasada działania zgrzewarki punktowej z wyładowaniem kondensatorowym
Zgrzewarka punktowa z wyładowaniem kondensatorowym magazynuje energię elektryczną w kondensatorach, a następnie w bardzo krótkim czasie uwalnia ją do obwodu spawalniczego. Prąd przepływa przez powierzchnię styku przedmiotów, wytwarzając natychmiastowe ciepło oporowe. Pod naciskiem elektrody materiały tworzą punkt spawania.
W porównaniu z konwencjonalnym zgrzewaniem punktowym AC lub zgrzewaniem punktowym MFDC, czas wyładowania zgrzewarki punktowej z wyładowaniem kondensatorowym jest krótszy, a energia jest bardziej skoncentrowana. Dzięki temu nadaje się do małych części metalowych, cienkich materiałów, komponentów precyzyjnych i produktów wymagających mniejszego dopływu ciepła.
Ponieważ czas wyładowania jest krótki, ogólny wpływ ciepła na obrabiany przedmiot jest zwykle mniejszy, co pomaga zmniejszyć odkształcenia i uszkodzenia cieplne powierzchni.
Zastosowania w nowej energii i produkcji związanej z akumulatorami-
W produkcji nowych akumulatorów i akumulatorów do magazynowania energii zgrzewarki punktowe z wyładowaniem kondensatorów są powszechnie stosowane do zgrzewania taśm niklowych, zgrzewania końcówek, małych przewodzących zakładek, precyzyjnych części metalowych, części do połączeń akumulatorów i wybranych komponentów sprzętowych.
W przypadku detali wymagających kontrolowanego dopływu ciepła, stabilnego wyglądu spoiny i stałych wyników spawania, ten proces spawania może być praktycznym wyborem.
Jednak zgrzewanie punktowe wyładowań kondensatorów nie jest odpowiednie dla każdego materiału i grubości. W przypadku szyn miedzianych o dużych-przekrojach,-dużych{2}}powierzchniowych elastycznych złączy miedzianych lub-części konstrukcyjnych o wysokiej wytrzymałości kupujący powinni ocenić, czy bardziej odpowiednia będzie zgrzewarka punktowa MFDC, zgrzewarka dyfuzyjna, spawarka laserowa czy dostosowany do indywidualnych potrzeb system automatyzacji spawania.
Dlaczego umiejętność rozwiązywania problemów ma znaczenie przy wyborze sprzętu
Wielu kupujących koncentruje się głównie na cenie maszyny, maksymalnej energii wyjściowej i widocznej konfiguracji. W rzeczywistej produkcji stabilność maszyny i łatwość konserwacji są często ważniejsze.
Jeśli maszyna często się przegrzewa, z czasem traci energię, szybko zużywa elektrody lub generuje niejasne komunikaty alarmowe, może to wydłużyć przestoje i koszty konserwacji. Zrozumienie typowych usterek i ich rozwiązań pomaga użytkownikom utrzymać codzienną produkcję, a także ocenić, czy zgrzewarka punktowa z wyładowaniami kondensatorowymi nadaje się do-długoterminowej produkcji masowej.
Problem 1: Maszyny nie można uruchomić lub nie reaguje
Typowe objawy
Urządzenie nie reaguje po- włączeniu zasilania. Wskaźnik zasilania nie świeci się, ekran sterowania nie jest wyświetlany, a urządzenia nie można ładować ani rozładowywać. W niektórych przypadkach wyłącznik automatyczny wyłącza się natychmiast po-włączeniu zasilania lub system sterowania nie może przejść do normalnego ekranu roboczego.
Problem tego typu jest zwykle związany z poborem mocy, obwodami sterującymi, obwodami bezpieczeństwa lub ustawieniami komunikacji. Przed sprawdzeniem wewnętrznej instalacji elektrycznej należy najpierw sprawdzić zasilanie.
Możliwe przyczyny
Typowe przyczyny to nieprawidłowe działanie zewnętrznego źródła zasilania, luźne kable zasilające, zadziałanie wyłącznika automatycznego, przepalony bezpiecznik, nie zresetowany przycisk zatrzymania awaryjnego, drzwi bezpieczeństwa lub obwód ochronny niezamknięte, awaria płyty sterującej, nieprawidłowe ustawienia komunikacji, zwarcie wewnętrzne lub problemy z uziemieniem.
Jeśli maszyna została narażona na działanie wody, wilgoci, dużego pyłu lub-długotrwałe przechowywanie, wewnętrzne elementy elektryczne również mogą ulec zwarciu lub słabym stykom.
Rozwiązania
Najpierw sprawdź, czy zewnętrzne zasilanie działa normalnie, w tym stabilność napięcia, stan wyłącznika automatycznego i podłączenie kabla zasilającego. Następnie sprawdź, czy naciśnięto przycisk zatrzymania awaryjnego oraz czy drzwi bezpieczeństwa, włącznik nożny, przycisk start i okablowanie sterujące działają prawidłowo.
Jeśli przepali się bezpiecznik, wymień go na taki sam. Nie używaj bezpiecznika-o wyższej wartości znamionowej, ponieważ może to spowodować utratę funkcji zabezpieczającej. Jeżeli wyłącznik automatyczny wyłącza się wielokrotnie, przed zresetowaniem sprawdź, czy nie ma zwarć, wycieków lub problemów z uziemieniem.
Jeżeli podejrzewasz ustawienia układu sterowania lub komunikacji, sprawdź konfigurację parametrów. W razie potrzeby przywróć ustawienia lub skontaktuj się z producentem sprzętu w celu uzyskania pomocy.
Wskazówki dotyczące zapobiegania
Codziennie przed uruchomieniem maszyny sprawdź kabel zasilający, przewód uziemiający, przycisk zatrzymania awaryjnego i panel sterowania. Szafkę elektryczną należy regularnie czyścić i chronić przed wilgocią. Pył metalowy, olej i para wodna powinny być trzymane z dala od układu sterowania.
Zgrzewarka punktowa z wyładowaniem kondensatorowym zawiera kondensatory i urządzenia zasilające. Przed konserwacją należy wyłączyć zasilanie i bezpiecznie rozładować kondensatory.
Problem 2: Słabe spoiny, zimne spoiny lub słaba wytrzymałość spoiny
Typowe objawy
Miejsce spoiny jest małe, powierzchnia wykazuje niewielki lub żaden ślad spoiny, części łatwo oddzielają się po spawaniu, test rozciągania kończy się niepowodzeniem lub wydajność elektryczna jest słaba. Przy tych samych parametrach spawania niektóre spoiny mogą przejść, a inne są słabe, co powoduje słabą konsystencję wsadu.
Słabe spoiny zwykle wskazują na niewystarczające tworzenie się jąder spoiny lub niestabilne wytwarzanie ciepła.
Możliwe przyczyny
Słabe spoiny często są spowodowane niewystarczającą energią spawania, zbyt dużym lub zbyt małym ciśnieniem, olejem lub tlenkiem na powierzchni przedmiotu obrabianego, zużytymi elektrodami, zmniejszoną pojemnością kondensatorów, niestabilnym napięciem ładowania, luźnymi obwodami przewodzącymi lub nieodpowiednimi parametrami dla materiału.
Jeśli powierzchnia materiału jest pokryta tlenkiem, olejem, niestabilnym pokryciem lub nierównym kontaktem, będzie to miało wpływ na koncentrację ciepła i powstawanie spoin. Słaby kontakt pomiędzy elementami obrabianymi lub pomiędzy przedmiotem obrabianym a elektrodą może również prowadzić do słabych spoin, powstawania łuku elektrycznego, przyklejania się elektrody lub odprysków.
Rozwiązania
Zacznij od nieznacznego zwiększenia energii spawania lub napięcia ładowania, ale nie zwiększaj tej wartości gwałtownie. Następnie sprawdź, czy ciśnienie zgrzewania jest odpowiednie. Nadmierne ciśnienie może zmniejszyć rezystancję styku i wytwarzanie ciepła, natomiast niewystarczające ciśnienie może spowodować niestabilność styku.
Oczyść powierzchnię przedmiotu z oleju, tlenków i ciał obcych. Ubierz lub wymień utlenione, zużyte lub zdeformowane elektrody. Sprawdź, czy system magazynowania energii kondensatora działa prawidłowo. Sprawdź przewodzące szyny zbiorcze, kable, zaciski wyjściowe transformatora i uchwyty elektrod pod kątem luzów lub przegrzania.
Jeżeli maszyna wymaga coraz wyższych ustawień energii, aby uzyskać tę samą wytrzymałość spoiny, należy sprawdzić starzenie się kondensatorów i zwiększoną rezystancję obwodu.
Wskazówki dotyczące zapobiegania
Utwórz standardową tabelę parametrów spawania i unikaj pozwalania operatorom na zmianę energii, ciśnienia i czasu bez zgody. Elektrody należy regularnie ubierać i wymieniać. Powierzchnie przedmiotu obrabianego należy utrzymywać w czystości, a obwód przewodzący należy regularnie dokręcać.
W przypadku produktów krytycznych przed produkcją masową zaleca się-testowanie rozciągania pierwszej sztuki, badanie odrywania lub badanie niszczące.
Problem 3: Nadmierne odpryski i zły wygląd spoiny
Typowe objawy
W procesie spawania powstają duże iskry, widoczne odpryski metalu, szorstkie powierzchnie spoin, miejscowe przypalenia, odbarwienia lub deformacje. Elektroda może przykleić się do przedmiotu obrabianego, a wygląd spoiny może różnić się w zależności od części.
W przypadku części precyzyjnych lub elementów połączeń akumulatora odpryski mogą również zanieczyścić pobliskie obszary i wpłynąć na późniejszy montaż.
Możliwe przyczyny
Nadmierne rozpryski są zwykle powodowane przez nadmierną energię, niewystarczające ciśnienie, nieodpowiedni czas ściskania, zanieczyszczenie powierzchni, nierówne powierzchnie elektrod, utlenione lub zużyte elektrody, słabe chłodzenie, problemy z powłoką materiału lub niestabilny kontakt w pozycji spoiny.
Podczas zgrzewania oporowego duże odpryski często wskazują, że energia, ciśnienie, stan powierzchni lub stabilność styku nie są dobrze kontrolowane.
Rozwiązania
Najpierw zmniejsz umiarkowanie ustawienie energii lub napięcie ładowania i obserwuj, czy zmniejszają się odpryski. Utrzymując wytrzymałość spoiny, można nieznacznie zwiększyć nacisk spawania, aby kontakt przedmiotu obrabianego z elektrodą był bardziej stabilny.
Przed spawaniem oczyść obrabiany przedmiot i powierzchnie kontaktowe elektrody. Olej, tlenek i pył mogą powodować miejscowe przegrzanie. Jeśli powierzchnia elektrody jest zdeformowana, szorstka lub pokryta przylegającym materiałem, należy ją natychmiast założyć lub wymienić.
W przypadku produkcji ciągłej należy sprawdzić układ chłodzenia i temperaturę elektrody. Niewystarczające chłodzenie może spowodować wzrost temperatury elektrody, co z czasem pogłębia rozpryski. W razie potrzeby dodaj osłony ochronne, aby zapobiec przedostawaniu się odprysków do innych obszarów.
Wskazówki dotyczące zapobiegania
Różne materiały powinny wykorzystywać różne okna parametrów. Nie należy stosować jednego zestawu parametrów dla wszystkich produktów. Podczas produkcji regularnie sprawdzaj powierzchnię czołową elektrody, ciśnienie, wodę chłodzącą i stan powierzchni przedmiotu obrabianego.
W przypadku produktów o wysokich wymaganiach dotyczących wyglądu badanie próbek powinno potwierdzić zarówno wytrzymałość spoiny, jak i jakość powierzchni.
Problem 4: Częste alarmy przegrzania lub automatyczne wyłączanie
Typowe objawy
Po pewnym czasie pracy maszyna uruchamia alarm przegrzania i zatrzymuje się automatycznie. Uchwyt elektrody, szyna przewodząca, transformator, moduł mocy lub szafka elektryczna stają się zbyt gorące. W poważnych przypadkach może wystąpić nieprawidłowe chłodzenie, wyciek wody, rosnąca temperatura płynu chłodzącego lub awaria wentylatora.
Możliwe przyczyny
Typowe przyczyny to niewystarczający przepływ wody chłodzącej, awaria pompy, zablokowane przewody wodne, niski poziom płynu chłodzącego, awaria wentylatora, duży kurz na radiatorze,-długotrwała praca w trybie przeciążenia, wysoka temperatura otoczenia lub lokalne nagrzewanie spowodowane luźnymi połączeniami przewodzącymi.
Podczas wyładowań-o wysokiej częstotliwości urządzenia zasilające, kondensatory, kable, elektrody i części przewodzące generują ciepło. Jeśli wydajność chłodzenia nie jest wystarczająca, system zabezpieczający uruchomi alarm lub zatrzyma maszynę.
Rozwiązania
Gdy pojawi się alarm przegrzania, zatrzymaj maszynę i poczekaj, aż ostygnie. Nie wymuszaj ciągłej pracy. Sprawdź poziom płynu chłodzącego, działanie pompy wodnej, rury wodne, blokady i punkty wycieków. Oczyść wentylatory, filtry i radiatory z kurzu, aby utrzymać przepływ powietrza.
Jeśli przewodzące miejsce połączenia jest zauważalnie gorące, wyłącz maszynę i sprawdź, czy śruby są poluzowane, powierzchnie stykowe nie są utlenione lub szyny przewodzące nie uległy przebarwieniu. Jeśli to konieczne, zmniejsz częstotliwość cykli spawania, aby uniknąć pracy urządzenia powyżej przewidzianego obciążenia.
Wskazówki dotyczące zapobiegania
Codziennie sprawdzaj układ chłodzenia, w tym poziom i temperaturę wody, przepływ i wycieki. Regularnie czyść przewody wodne, wentylatory, filtry i radiatory.
Podczas doboru maszyny należy wybrać model o nośności wystarczającej do rzeczywistej wielkości produkcji. Unikaj długotrwałej pracy maszyny na maksymalnym limicie.
Problem 5: Spadek energii wyładowania i zmniejszanie się miejsc spawania
Typowe objawy
Maszyna na początku wykonuje normalne spoiny, jednak po pewnym czasie pracy przy tych samych parametrach miejsca spoin stają się mniejsze, a wytrzymałość spoiny maleje. Operatorzy mogą być zmuszeni do ciągłego zwiększania ustawienia energii, aby uzyskać ten sam wynik spawania. W ciężkich przypadkach nie można uzyskać stabilnych spoin nawet przy wyższych ustawieniach.
Możliwe przyczyny
Spadek energii jest często związany ze starzeniem się kondensatora, niestabilnym napięciem ładowania, zwiększoną rezystancją w obwodzie przewodzącym, luźnymi przewodami, zanieczyszczeniem elektrody, nieprawidłowymi ustawieniami kompensacji lub zmniejszoną wydajnością wewnętrznych urządzeń zasilających.
Kondensator jest jednym z kluczowych elementów zgrzewarki punktowej z wyładowaniem kondensatorowym. Długotrwałe-ładowanie i rozładowywanie-o wysokiej częstotliwości może stopniowo zmniejszać wydajność kondensatora. Jeżeli maszyna nie posiada dobrego monitorowania kondensatorów lub kompensacji energii, będzie to miało wpływ na konsystencję spoiny.
Rozwiązania
Najpierw sprawdź, czy napięcie ładowania jest stabilne i czy rzeczywiste napięcie wyświetlane przez układ sterujący osiąga zadaną wartość. Następnie sprawdź stan baterii kondensatorów i w razie potrzeby wymień starzejące się kondensatory.
Sprawdź obwód przewodzący pod kątem luźnych połączeń, utlenienia, przegrzania lub słabego styku. Oczyść kluczowe przewodzące powierzchnie stykowe. Jeśli urządzenie obsługuje kompensację energii lub kompensację napięcia, sprawdź, czy funkcja jest włączona i prawidłowo ustawiona.
W przypadku maszyn, które były używane przez długi czas, zaleca się sprawdzenie pojemności kondensatorów i kalibrację układu sterowania przez producenta.
Wskazówki dotyczące zapobiegania
Regularnie sprawdzaj stan kondensatorów i rejestruj zmiany energii spawania, napięcia ładowania i wytrzymałości spoiny. Kupując sprzęt, należy zwrócić uwagę na markę kondensatora, konfigurację pojemności, metodę chłodzenia i system kontroli energii.
W przypadku sprzętu-do produkcji masowej wybierz przemysłowy system kondensatorów przeznaczony do pracy ciągłej, zamiast skupiać się wyłącznie na maksymalnej energii chwilowej.
Problem 6: Elektrody zużywają się zbyt szybko lub przyklejają się do przedmiotu obrabianego
Typowe objawy
Czoło elektrody szybko się zużywa, przykleja się do przedmiotu obrabianego, staje się czarne, odkształca się lub powstają wżery. Wygląd spoiny stopniowo się pogarsza, zwiększają się odpryski, wytrzymałość spoiny staje się niestabilna, a żywotność elektrody jest znacznie krótsza niż oczekiwano.
Możliwe przyczyny
Szybkie zużycie elektrody jest często spowodowane nadmierną energią spawania, nieodpowiednim ciśnieniem, niewystarczającym chłodzeniem, źle dobranym materiałem elektrody, zanieczyszczeniem powierzchni, efektami powłoki lub nieprawidłowym opatrunkiem elektrody.
Stan elektrody wpływa bezpośrednio na jakość i powtarzalność spoiny. Zużyte lub przegrzane elektrody mogą zmienić rozkład prądu i rozkład ciśnienia.
Rozwiązania
Najpierw sprawdź, czy chłodzenie elektrody jest wystarczające i czy obwód wodny ma wystarczający przepływ. Wybierz odpowiedni materiał elektrody i kształt powierzchni czołowej w zależności od materiału przedmiotu obrabianego. Unikaj używania nieodpowiednich elektrod do materiałów o wysokiej-przewodności lub{3}}podatnych na zużycie.
Jeżeli do elektrody przylega materiał lub zdeformowana powierzchnia, należy ją ubrać zgodnie ze standardową procedurą. Wymień go, jeśli zużycie jest duże. Zredukuj nadmierną energię, wyreguluj ciśnienie spawania i oczyść powierzchnię przedmiotu obrabianego, aby zmniejszyć lokalne przegrzanie i sklejanie.
W przypadku materiałów powlekanych należy ocenić, czy powłoka nadaje się do zgrzewania punktowego wyładowań kondensatorowych i czy wymagana jest częstsza konserwacja elektrody.
Wskazówki dotyczące zapobiegania
Ustal regularny harmonogram zakładania i wymiany elektrod. Nie czekaj, aż pojawią się wady spoin. Utrzymuj stabilne ciśnienie wody chłodzącej i powietrza i używaj standardowych elektrod pasujących do materiału.
W przypadku produktów krytycznych należy rejestrować liczbę zużytych elektrod i zmiany jakości spoin, aby można było przeprowadzić konserwację przed wystąpieniem usterek.
Problem 7: Tranzystory lub urządzenia zasilające często się przepalają
Typowe objawy
Maszyna często zgłasza awarię urządzeń zasilających, zabezpieczenie nadprądowe, nieprawidłowe rozładowanie, przepalone bezpieczniki lub alarmy wyłączenia. W ciężkich przypadkach może wystąpić zapach spalenizny, nietypowy hałas, miejscowe ogrzewanie w szafce elektrycznej lub inne zagrożenia bezpieczeństwa.
Możliwe przyczyny
Typowe przyczyny to zwarcia w obwodzie rozładowania, urządzenia zasilające o nieprawidłowych specyfikacjach, niewystarczające odprowadzanie ciepła, słabe uziemienie, awaria zabezpieczenia nadprądowego, nieprawidłowe rozładowanie kondensatora, nieprawidłowe sygnały sterujące lub wycieki i zwarcia spowodowane przez kurz lub wilgoć wewnątrz szafy.
Tego typu awaria niesie ze sobą większe ryzyko bezpieczeństwa. Nie-personel nieprofesjonalny nie powinien wielokrotnie wymieniać komponentów i kontynuować testowania bez zidentyfikowania pierwotnej przyczyny. W przeciwnym razie nowe komponenty mogą ponownie się przepalić.
Rozwiązania
Przed przystąpieniem do kontroli należy natychmiast wyłączyć zasilanie i poczekać, aż kondensatory zostaną bezpiecznie rozładowane. Sprawdź obwód rozładowania, uziemienie, moduły mocy, płytę sterownika, radiator, stan izolacji i baterię kondensatorów.
Części zamienne muszą odpowiadać wymaganym specyfikacjom i poziomowi jakości. Po wymianie nie wznawiaj natychmiast produkcji. Najpierw wykonaj test-bez obciążenia, test przy niskim-energii i kontrolę funkcji zabezpieczających. Dopiero po potwierdzeniu normalnej pracy należy stopniowo przywracać parametry produkcyjne.
Wskazówki dotyczące zapobiegania
Maszyna powinna być wyposażona w niezawodne zabezpieczenie przed przetężeniem, przepięciem, zbyt niskim napięciem, przegrzaniem i-zwarciem. Szafka elektryczna powinna pozostać sucha i czysta, a urządzenia zasilające muszą skutecznie odprowadzać ciepło.
Wybierając maszynę, należy zwrócić uwagę na możliwości projektu elektrycznego i system zabezpieczeń producenta, a nie tylko na wygląd i cenę maszyny.
Problem 8: Przesunięcie spoiny lub nierówne punkty spoiny
Typowe objawy
Miejsce spoiny oddala się od obszaru docelowego, wygląda niespójnie od lewej do prawej lub przesuwa się w kierunku krawędzi części. Ma to wpływ na dokładność i wygląd montażu. W przypadku części łączących akumulatora, zacisków lub elementów precyzyjnych przesunięcie spoiny może bezpośrednio powodować złom.
Możliwe przyczyny
Niewspółosiowość spoiny jest zwykle spowodowana niewspółosiowością elektrod, zużytymi powierzchniami elektrod, luźnymi mocowaniami, zużytym oprzyrządowaniem, niestabilnym położeniem przedmiotu obrabianego, błędem ruchu cylindra, odkształceniem termicznym maszyny lub nierównym ładowaniem ręcznym.
W przypadku-szybkiej produkcji nawet niewielkie luzy w mocowaniu lub zużycie kołka ustalającego mogą stopniowo powodować przesunięcie położenia spoiny.
Rozwiązania
Najpierw wyrównaj elektrody górną i dolną i sprawdź, czy powierzchnie elektrod nie są zużyte lub nierówne. Dokręcić uchwyt pozycjonujący i sprawdzić kołki ustalające, bloki ograniczające, elementy zaciskowe i powierzchnie odniesienia oprzyrządowania.
W przypadku sprzętu zautomatyzowanego sprawdź mechanizm podający, położenie robota i sygnały czujników. Jeśli pozycja spoiny zmieni się po nagrzaniu maszyny, popraw chłodzenie i odprowadzanie ciepła, dostosuj rytm spawania i zmniejsz efekt odkształcenia termicznego.
Wskazówki dotyczące zapobiegania
Regularnie kalibruj elektrody i mocowania. Ustal harmonogram kontroli lokalizacji kołków, narzędzi i elektrod. W przypadku produktów precyzyjnych można dodać pozycjonowanie wizyjne lub kontrolę miejsca spoiny.
Operatorzy powinni ładować części zgodnie ze standardowymi procedurami, aby uniknąć niespójnych pozycji spoin spowodowanych błędami ręcznego rozmieszczenia.
Lista kontrolna codziennej konserwacji zgrzewarek punktowych z wyładowaniem kondensatorów
Elementy codziennej kontroli
Przed rozpoczęciem produkcji sprawdź zasilanie, uziemienie, przycisk zatrzymania awaryjnego, wodę chłodzącą, ciśnienie powietrza, stan elektrody, alarmy panelu sterowania i położenie osprzętu. Przed produkcją masową zaleca się wykonanie-testu spawania pierwszego elementu w celu potwierdzenia wytrzymałości i wyglądu spoiny.
Elementy cotygodniowej kontroli
Co tydzień sprawdzaj, czy śruby obwodu przewodzącego nie są poluzowane, czy uchwyty elektrod nie przegrzewają się, czy przewody wodne nie są zablokowane lub nieszczelne, czy wentylatory i filtry nie są zakurzone oraz czy w szafie sterowniczej nie ma pyłu metalicznego lub wilgoci.
W przypadku produkcji-o dużym obciążeniu należy zwiększyć częstotliwość inspekcji.
Elementy kontroli miesięcznej lub zaplanowanej
Regularnie sprawdzaj stan kondensatorów, stabilność napięcia ładowania, odprowadzanie ciepła przez urządzenie zasilające, starzenie się kabla, kopię zapasową parametrów i dokładność maszyny. W przypadku długoterminowego-sprzętu produkcyjnego należy prowadzić rejestr konserwacji, aby śledzić częstotliwość awarii, przestoje, żywotność elektrody i zmiany jakości spoin.
Co należy sprawdzić przy wyborze zgrzewarki punktowej z wyładowaniem kondensatorowym?
System kondensatorów i kontrola energii
Podstawą zgrzewarki punktowej kondensatorów jest magazynowanie energii kondensatora i kontrola rozładowania. Kupując sprzęt, sprawdź pojemność kondensatora, stabilność ładowania, konsystencję rozładowania, kompensację energii i żywotność kondensatora.
Nie patrz tylko na maksymalną energię lub maksymalny prąd. Ważniejsza jest ciągła stabilność produkcji.
Ciśnienie spawania i struktura elektrody
Stabilne ciśnienie jest podstawą stałej jakości spoin. Maszyna powinna zapewniać stabilny i regulowany docisk zgrzewania oraz odpowiednią konstrukcję elektrody.
Różne materiały, grubości i rozmiary spoin wymagają różnych powierzchni elektrod i zakresów ciśnienia.
Projekt chłodzenia i rozpraszania ciepła
Jeśli maszyna będzie używana do-długoterminowej-produkcji przy dużym obciążeniu, chłodzenie ma kluczowe znaczenie. Sprawdź, czy elektrody, transformatory, urządzenia zasilające, kondensatory i szafka elektryczna zapewniają prawidłowe odprowadzanie ciepła.
Niewystarczające chłodzenie może prowadzić do alarmów przegrzania, zwiększonego rozprysku, krótszej żywotności elektrody i niestabilnej produkcji energii.
Funkcje zabezpieczające i sygnalizacja usterek
Gotowa do produkcji-zgrzewarka punktowa kondensatorów powinna zawierać funkcje zabezpieczające przed przetężeniem, przepięciem, zbyt niskim napięciem, przegrzaniem, zwarciem i awarią chłodzenia. Informacje o alarmach powinny pomóc operatorom szybko zlokalizować problem.
Wyraźniejsze komunikaty alarmowe skracają czas rozwiązywania problemów i przestojów.
Automatyzacja i identyfikowalność danych
W przypadku nowych części energetycznych lub produkcji związanej z akumulatorami-sprawdź, czy maszyna obsługuje automatyczne podawanie, pozycjonowanie osprzętu, rejestrację danych spawania, zarządzanie uprawnieniami do parametrów, identyfikowalność jakości i interfejsy automatyzacji.
W przypadku stabilnej produkcji seryjnej dane procesowe i sterowanie są bardziej niezawodne niż same doświadczenia ręczne.
Często zadawane pytania
P: Jaka jest najczęstsza przyczyna słabych spoin w zgrzewarce punktowej z wyładowaniem kondensatorowym?
Odp.: Typowe przyczyny to niewystarczająca energia, niewłaściwe ciśnienie, olej lub tlenek na powierzchni przedmiotu obrabianego, zużyte elektrody, starzenie się kondensatorów i luźne obwody przewodzące. Przed regulacją ustawienia energii sprawdź obrabiany przedmiot, elektrody i obwód.
P: Co powinienem najpierw wyregulować, jeśli zgrzewarka punktowa z wyładowaniem kondensatora wytwarza duże odpryski?
Odp.: Najpierw sprawdź, czy energia jest zbyt wysoka, ciśnienie nie jest zbyt niskie, elektrody nie są zużyte, powierzchnia przedmiotu obrabianego jest czysta, a chłodzenie jest normalne. Nie redukuj samej energii, ponieważ może to spowodować słabe spoiny.
P: Dlaczego miejsca spoin stają się mniejsze przy tych samych parametrach?
Odp.: Może to być spowodowane starzeniem się kondensatora, niestabilnym napięciem ładowania, luźnymi obwodami przewodzącymi, zanieczyszczeniem elektrody lub problemami z chłodzeniem. Sprawdź stan kondensatora, rzeczywiste napięcie ładowania i styk obwodu.
P: Dlaczego elektrody szybko się zużywają?
Odp.: Szybkie zużycie elektrody jest zwykle związane z nadmierną energią, nieodpowiednim ciśnieniem, niewystarczającym chłodzeniem, źle dobranym materiałem elektrody lub zanieczyszczonymi powierzchniami przedmiotu obrabianego. Używaj odpowiednich elektrod i ustalaj harmonogram regularnych opatrunków i wymian.
P: Czy zgrzewarka punktowa z wyładowaniem kondensatorowym nadaje się do ciągłej produkcji masowej?
Odp.: Nadaje się do masowej produkcji wielu cienkich blach, zacisków, pasków niklowych, precyzyjnych części metalowych i części do połączeń akumulatorów. Jednakże maszyna musi mieć stabilną kontrolę energii, wystarczającą wydajność chłodzenia, niezawodną konstrukcję elektrody i pełne funkcje zabezpieczające. Przed produkcją ciągłą-dużego obciążenia zaleca się weryfikację małych partii.
P: Czy przed zakupem zgrzewarki punktowej z wyładowaniem kondensatorowym konieczne jest spawanie próbek?
O: Tak. Różne materiały, grubości, obróbka powierzchni i wymagania dotyczące spoin wpływają na wybór maszyny. Próbne spawanie pomaga potwierdzić wytrzymałość, wygląd, odpryski, odkształcenia, żywotność elektrody i cykl produkcyjny przed zakupem.
Wniosek
Zgrzewarki punktowe z kondensatorami mogą powodować wiele różnych problemów, ale większość z nich można przypisać kilku kluczowym czynnikom: czy energia jest stabilna, czy ciśnienie jest odpowiednie, czy elektrody są w dobrym stanie, czy powierzchnia przedmiotu obrabianego jest czysta, czy chłodzenie jest wystarczające, czy obwód przewodzący jest niezawodny oraz czy kondensatory i urządzenia zasilające działają prawidłowo.
Zrozumienie tych metod rozwiązywania problemów może w przypadku użytkowników skrócić przestoje i poprawić jakość spoin. Pomaga także kupującym ocenić, czy maszyna nadaje się do produkcji. Wybierając zgrzewarkę punktową z wyładowaniem kondensatorowym, nie porównuj tylko ceny i maksymalnej energii wyjściowej. Zwróć większą uwagę na układ kondensatorów, kontrolę energii, wydajność chłodzenia, funkcje zabezpieczające, wygodę konserwacji i przykładowe wyniki spawania.
Jeśli oceniaszzgrzewarka punktowa z wyładowaniem kondensatorowym, zgrzewarka punktowa z magazynowaniem energii kondensatoralub nowy sprzęt do spawania komponentów energetycznych, możesz dostarczyć Haifei swój materiał, grubość, strukturę spoiny, zdolność produkcyjną i standardy testowania. Możemy pomóc w ocenie odpowiedniej spawarki i rozwiązania do produkcji masowej w oparciu o rzeczywisty przedmiot obrabiany.


