


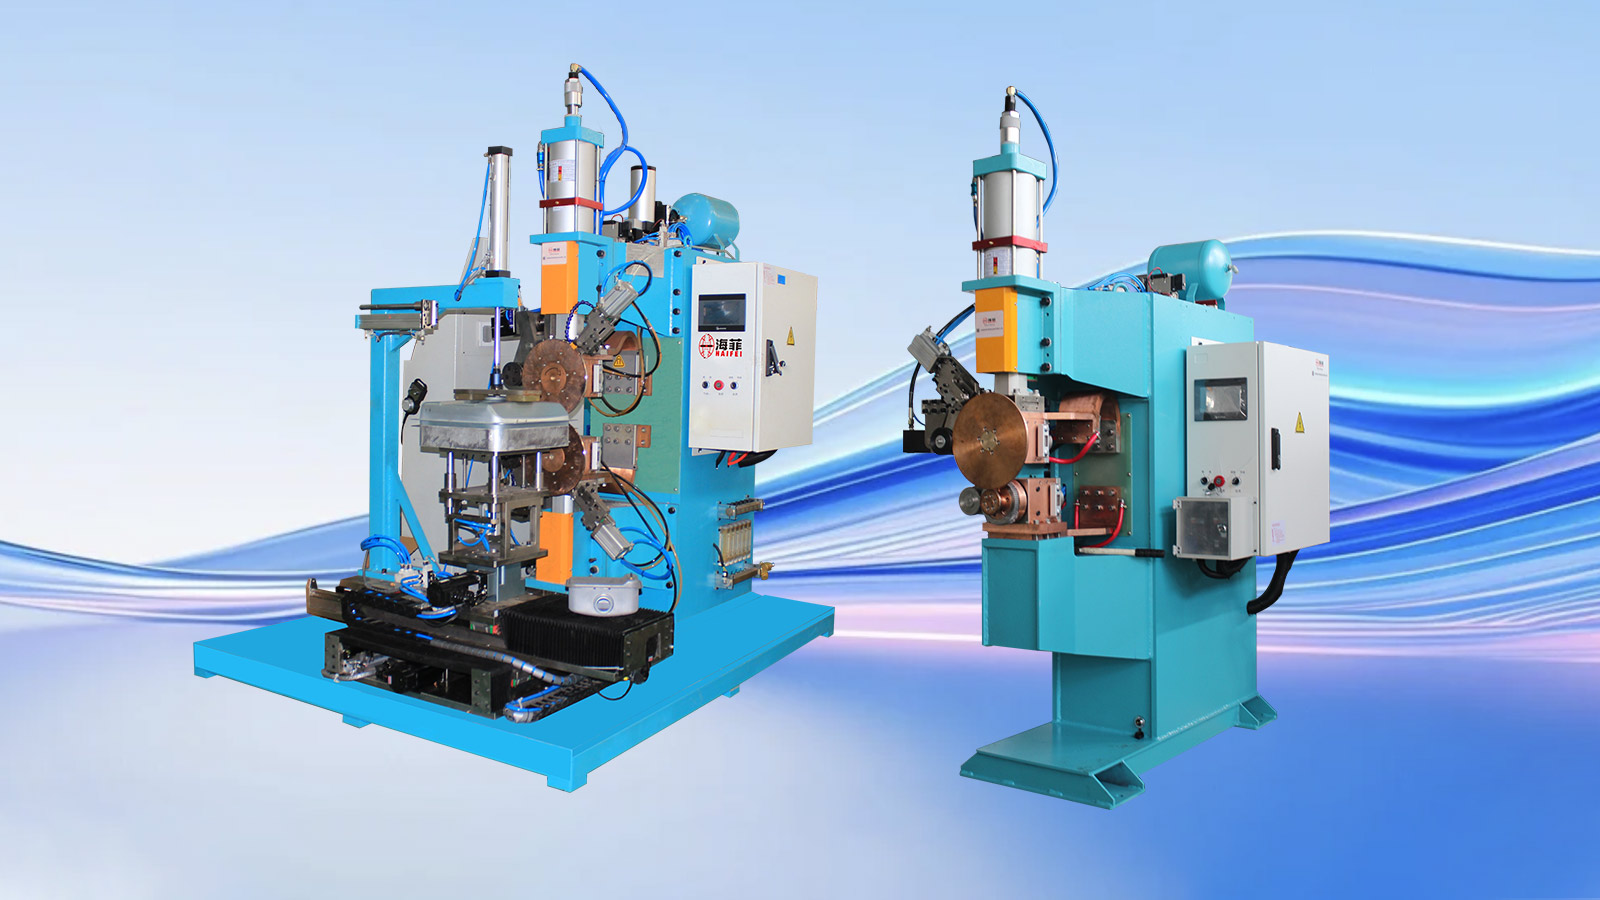
Firma Haifei opracowała to rozwiązanie do spawania zbiorników paliwa do motocykli dla producenta produkującego zespoły zbiorników paliwa z cienkiej-blachy do różnych modeli motocykli.
W projekcie wykorzystano dostosowany do indywidualnych potrzeb system zgrzewania spoin,-dopasowany do profilu uchwyt pozycjonujący i programowalne sterowanie procesem. Rozwiązanie zostało opracowane, aby rozwiązać problem nierównego ułożenia skorupy, nieciągłych szwów, nadmiernych odkształceń pod wpływem ciepła i różnic między partiami produkcyjnymi.
Ponieważ wymiary zbiornika paliwa, grubość blachy i profile połączeń są różne, ostateczną spawarkę, narzędzia i ustawienia procesu należy potwierdzić na podstawie rysunków klienta i przykładowych-testów spawania.
Wyślij rysunek zbiornika paliwa
Projekt w skrócie
|
Element projektu |
Bliższe dane |
| Przemysł | Produkcja podzespołów motocyklowych |
| Przedmiot obrabiany | Zespół zbiornika paliwa motocykla |
| Główna struktura | Cienkie, formowane stalowe skorupy z zakrzywionymi profilami |
| Główny proces spawania | Ciągłe spawanie szwem |
| Główne złącze | Połączenie pomiędzy górnym i dolnym płaszczem zbiornika |
| Sprzęt | Dostosowana do indywidualnych potrzeb maszyna do zgrzewania zbiorników paliwa motocykla |
| Obróbka | Profil-dopasowany do pozycjonowania i mocowania |
| Kontrola procesu | Programowalny prąd spawania, ciśnienie, czas zgrzewania i kolejność przytrzymywania |
| Główne obawy dotyczące jakości | Ciągłość szwu, ryzyko wycieku, deformacja i wyrównanie skorupy |
| Weryfikacja | Próbne spawanie, kontrola wizualna i wymiarowa, a następnie-określony przez klienta test szczelności |
Do czego służy to rozwiązanie do spawania zbiornika paliwa motocykla?
Rozwiązanie służy do łączenia uformowanych górnych i dolnych skorup zbiornika paliwa motocykla.
Muszle te zwykle mają cienkie ścianki, zakrzywione powierzchnie i nieregularne połączenia obwodowe. Proces spawania musi stworzyć ciągłe połączenie, ograniczając jednocześnie odkształcenia korpusu zbiornika.
Połączenie powłoki głównej wykonuje się za pomocą spawania liniowego. Obracające się koła elektrod wywierają nacisk i prąd spawania, podążając za złączem, tworząc serię zachodzących na siebie jąderek spoiny. Te nakładające się spoiny tworzą ciągły szew wymagany dla szczelnej konstrukcji zbiornika.
Wsporniki montażowe, elementy wzmacniające, połączenia wypełniające i inne elementy pomocnicze mogą wymagać różnych metod spawania. Firma Haifei ocenia każdą pozycję spoiny, zamiast stosować jeden proces do całego zbiornika.
Tło klienta
Klient produkuje zespoły zbiorników paliwa do kilku modeli motocykli.
W jej asortymencie znajdują się zbiorniki o różnych pojemnościach, profilach zakrzywionych i konfiguracjach arkuszy. Utrudniało to zastosowanie jednego stałego uchwytu i jednego zestawu parametrów spawania dla każdego produktu.
Klient potrzebował rozwiązania produkcyjnego, które mogłoby bardziej spójnie kontrolować temperaturę i ciśnienie spawania, poprawić pozycjonowanie przedmiotu obrabianego i zachować ustawienia procesu w przypadku powtarzających się zamówień.
Jakie problemy miał klient w związku z poprzednim procesem?
Nadmierne odkształcenie powłok cienkich czołgów
Cienkie muszle są wrażliwe na akumulację ciepła. Nierówny lub nadmierny dopływ ciepła może powodować wybrzuszenia, lokalne zapadnięcia, uniesienie krawędzi lub ogólne wypaczenie.
Deformacja wpływa nie tylko na wygląd. Może również zakłócać późniejszy montaż i powodować nierówny kontakt wzdłuż złącza.
01
Niespójne pozycjonowanie powłoki
Poprzednia metoda ładowania i mocowania zależała w dużym stopniu od operatora.
Gdy górna i dolna powłoka nie były ustawione względem tych samych punktów odniesienia, zmieniała się szczelina połączenia i zakładka. Spowodowało to różnice w szerokości szwu, położeniu spoiny i lokalnym dopływie ciepła.
02
Nieciągłe lub niekompletne spoiny
Niestabilny ruch i niespójny kontakt pomiędzy dwiema skorupami może spowodować niepełne stopienie, małe pory lub nieciągłe sekcje.
Spoina, która z zewnątrz wydaje się akceptowalna, może nadal zawierać niewielką ścieżkę wycieku. Z tego powodu kontrola wzrokowa nie może zastąpić określonej przez klienta próby szczelności.
03
Niestabilna energia i ciśnienie spawania
Wahania prądu spawania, nacisku elektrody lub prędkości przesuwu wpływają na penetrację i powstawanie spoin.
Zbyt mała ilość energii może spowodować niekompletne połączenie. Nadmierna energia może spowodować przypalenie powierzchni, wgniecenie lub odkształcenie cienkiej blachy.
04
Brak zapisów procesu wielokrotnego użytku
Poprzedni proces nie zapewniał odpowiedniej metody przechowywania i przywoływania ustawień spawania.
Operatorzy musieli ponownie dostosować proces przy zmianie produktów lub powrocie do poprzedniego modelu zbiornika, wydłużając czas konfiguracji i uzależniając się od indywidualnego doświadczenia.
05
Czego wymagał klient?
Klient zażądał rozwiązania spawalniczego, które mogłoby:
- Kontroluj dopływ ciepła do cienkościennych płaszczy zbiorników
- Zmniejsza wybrzuszenia, wypaczenia i lokalne uszkodzenia powierzchni
- Przed spawaniem należy zachować bardziej spójną szczelinę złącza
- Wykonaj ciągły szew wokół wymaganej ścieżki
- Skoordynuj prąd spawania, nacisk elektrody i prędkość przesuwu
- Zmniejsz zmienność spowodowaną ręcznym pozycjonowaniem
- Przechowuj ustawienia procesu dla różnych modeli zbiorników paliwa
- Wspieraj dokumentację produkcyjną i identyfikowalność procesów
- Dostosowują się do zbiorników o różnych pojemnościach, profilach i grubościach blachy
- Zezwalaj na sprawdzanie spawanych zbiorników przy użyciu uzgodnionej-metody badania szczelności
Takie były wymagania projektowe. Ostateczne kryteria akceptacji miały zostać określone zgodnie z rysunkami klienta, normą produktu i procedurą testową.
Dlaczego w przypadku głównego zbiornika wybrano spawanie szwów?
Górna i dolna skorupa wymagają ciągłego połączenia. Poszczególne zgrzeiny punktowe nie mogą zapewnić tej samej ciągłej ścieżki uszczelnienia wokół korpusu zbiornika.
Zgrzewarka szwów wykorzystuje obrotowe koła elektrodowe do przykładania prądu i nacisku wzdłuż złącza. Prawidłowe nakładanie się jąder zgrzeiny tworzy ciągły szew.
W przypadku zbiorników paliwa do motocykli proces musi równoważyć cztery czynniki:
| Czynnik procesu | Jeśli niewystarczające | Jeśli jest nadmierny lub niestabilny |
| Prąd spawania | Niepełne stopienie lub słabe utworzenie szwu | Przegrzanie, uszkodzenie powierzchni lub przepalenie-na wylot |
| Ciśnienie elektrody | Słaby kontakt elektryczny i nieregularne spoiny | Głębokie wcięcie lub lokalne odkształcenie |
| Prędkość spawania | Nadmierne ciepło w poszczególnych pozycjach | Niewystarczające ciepło i nieciągłe spawanie |
| Sekwencja utrzymywania i chłodzenia | Ruch stawu przed stabilizacją | Niepotrzebne wydłużanie cyklu lub nadmierne mocowanie |
Wartości tych nie można wybrać wyłącznie z ogólnego katalogu maszyn. Muszą być opracowane z uwzględnieniem rzeczywistego materiału, grubości, profilu powłoki i wymaganego standardu uszczelnienia.
Indywidualne rozwiązanie spawalnicze Haifei
1. Próby spawania z różnymi próbkami zbiorników paliwa
Firma Haifei przeprowadziła próby spawania zbiorników paliwa do motocykli o różnych pojemnościach, zakrzywionych profilach i grubościach blachy.
Do oceny wykorzystano badania:
- Zakres prądu-spawania
- Ciśnienie elektrody
- Prędkość spawania
- Energetyzujący czas
- Sekwencja utrzymywania i chłodzenia
- Stan kontaktu powłoki
- Widoczny wpływ ciepła
- Ciągłość spoiny
- Wymagania dotyczące wsparcia urządzeń
Celem było ustalenie wykonalnego okna procesu przed sfinalizowaniem sprzętu i oprzyrządowania.
2. System kontrolowanego spawania szwów
Wybrany sprzęt spawalniczy zapewnia skoordynowaną kontrolę energii spawania, docisku elektrody i ruchu przedmiotu obrabianego.
Stabilna kontrola jest szczególnie ważna w przypadku cienkiej powłoki zbiornika paliwa, ponieważ zmiany jednego parametru wpływają na pozostałe. Na przykład zwiększenie prędkości spawania bez regulacji prądu może zmniejszyć dopływ ciepła do złącza. Zwiększanie prądu bez kontrolowania prędkości może zwiększyć deformację.
Ostateczny program spawania jest zatem ustalany jako kompletny zestaw parametrów, a nie izolowana wartość prądu.
3. Profil-Dopasowane urządzenie pozycjonujące
Haifei zaprojektowało dedykowane mocowanie zgodnie z profilem zbiornika paliwa.
Uchwyt ustala powtarzalne punkty ustalające dla górnej i dolnej skorupy oraz podtrzymuje zakrzywione powierzchnie podczas spawania. Pomaga także utrzymać kontakt złącza i rozłożyć siłę zacisku wokół korpusu zbiornika.
Projekt oprawy uwzględnia:
- Kształt i pojemność zbiornika paliwa
- Położenie szwu obwodowego
- Odniesienia do górnej i dolnej powłoki
- Wspólna szczelina i zakładka
- Obszary wrażliwe na nacisk zaciskania
- Kierunek załadunku i rozładunku
- Wymagania dotyczące zmiany produktu
Jeśli w grę wchodzi wiele modeli zbiorników, można ocenić wymienne-lub elementy osprzętu umożliwiające szybką wymianę.
4. Automatyczne pozycjonowanie i ciągłe spawanie
Po załadowaniu i ustawieniu zbiornika uchwyt przytrzymuje muszle względem zdefiniowanych punktów odniesienia.
Następnie maszyna postępuje zgodnie z określoną sekwencją spawania. Kontrolowany ruch pomaga zmniejszyć wahania spowodowane ręcznym prowadzeniem i utrzymuje prędkość spawania dostosowaną do prądu i nacisku elektrody.
Dokładny poziom automatyzacji można dostosować do wymaganej wydajności klienta, dostępnych operatorów i liczby modeli produktów.
5. Programowalne ustawienia procesu
Programy spawania można zapisać dla różnych specyfikacji zbiorników paliwa.
Umożliwia to przywołanie zatwierdzonych zestawów parametrów podczas zmiany modelu lub powtarzania zamówienia. Jeśli klient wymaga identyfikowalności procesu, można również ocenić kontrolę dostępu i rejestrację danych-produkcyjnych.
Przechowywane receptury ograniczają konieczność powtarzania ręcznych regulacji, ale operator nadal musi wybrać odpowiedni program i urządzenie dla załadowanego produktu.
W jaki sposób rozwiązanie rozwiązało pierwotne problemy?
|
Oryginalny problem produkcyjny |
Konfiguracja Haifei |
Praktyczna funkcja |
| Nierówne położenie górnej i dolnej skorupy | Profil-pasujący do urządzenia lokalizującego | Ustala powtarzalne referencje załadunku |
| Zmienna szczelina złącza | Dedykowana konstrukcja mocująca i nośna | Utrzymuje bliższy i bardziej spójny kontakt z skorupą |
| Nadmierne odkształcenie cieplne | Skoordynowana kontrola prądu, ciśnienia i prędkości | Ogranicza niepotrzebne gromadzenie się ciepła |
| Nieciągły lub nierówny szew | Kontrolowany ciągły ruch spawalniczy | Utrzymuje powtarzalną ścieżkę spawania |
| Zależność od prowadzenia ręcznego | Zautomatyzowana sekwencja spawania | Zmniejsza zmienność ruchu- związaną z operatorem |
| Powtarzana konfiguracja podczas zmiany modelu | Zapisane programy spawania | Umożliwia przywołanie zatwierdzonych ustawień |
| Brak dokumentacji produkcyjnej | Opcjonalne funkcje przechowywania danych i identyfikowalności | Wspomaga przegląd procesów i zarządzanie produkcją |
Rzeczywisty poziom poprawy należy zweryfikować w oparciu o kryteria akceptacji klienta. Nie należy stosować żadnych ogólnych wartości procentowych do każdego projektu zbiornika paliwa.
Jakie procesy spawania są stosowane w przypadku kompletnego zbiornika paliwa motocykla?
Nie każda część zbiornika paliwa motocykla powinna być spawana w ten sam sposób.
Obszar zbiornika paliwa |
Typowy proces |
Główny cel |
| Górne i dolne skorupy główne | Zgrzewanie szwów | Utworzyć ciągłą, szczelną spoinę |
| Wsporniki montażowe | Zgrzewanie punktowe oporowe | Efektywne mocowanie elementów konstrukcyjnych |
| Części wzmacniające | Zgrzewanie punktowe lub garbowe | Zapewnij lokalne wsparcie strukturalne |
| Połączenie wypełniacza lub nieregularne położenie | Spawanie MIG lub inny oceniany proces | Osiągnij złącza, które nie nadają się do kół elektrodowych |
| Gotowy zbiornik | Testowanie wycieków | Po spawaniu sprawdzić skuteczność uszczelnienia |
Rzeczywista kombinacja procesów zależy od dostępu do złącza, materiału, grubości i konstrukcji produktu.
Spawarka czy kompletna linia produkcyjna?
Wybierz zakres zgodnie z aktualnym stanem Twojej fabryki.
Wybierz rozwiązanie do spawania zbiorników paliwa, jeśli:
Sprzęt do stemplowania jest już dostępny
Górna i dolna skorupa są już uformowane
Obecnym problemem jest głównie jakość lub wydajność spawania
Modernizacji wymaga jedynie uchwyt spawalniczy i maszyna
Istniejące procesy polerowania, powlekania i testowania mogą pozostać w użyciu
Wybierz kompletną linię do produkcji zbiorników paliwa, jeśli:
Powstaje nowy zakład produkujący zbiorniki paliwa
Wymagane są również urządzenia do wykrawania i formowania hydraulicznego
Należy zintegrować wiele procesów spawania
Należy zaplanować polerowanie, powlekanie i testowanie szczelności
Klient potrzebuje pomocy w całym procesie fabrycznym
Haifei może dostarczyć indywidualną maszynę do zgrzewania szwów zbiornika paliwa lub ocenić większy projekt-linii produkcyjnej.

Dlaczego warto współpracować z Haifei przy projekcie spawania zbiorników paliwa?
Ocena procesu przed finalizacją maszyny
Dobór maszyny opiera się na rysunkach, próbkach i próbach spawania, a nie tylko na podstawie nazwy zbiornika paliwa.
01
Sprzęt i osprzęt opracowane wspólnie
W przypadku zakrzywionych zbiorników z cienkiej-blachy podparcie uchwytu stanowi część procesu spawania. Dlatego też maszyna i osprzęt są oceniane jako jeden system.
02
Konfiguracja oparta na rzeczywistej produkcji
Poziom automatyzacji dobierany jest w zależności od wydajności, różnorodności produktów, zaangażowania operatora i dostępnej przestrzeni fabrycznej.
03
Testowanie próbek przed dostawą
Uzgodnione próbki można wykorzystać do opracowania procesu i-odbioru wstępnego przed wysyłką.
04
Obsługa pojedynczych maszyn i linii produkcyjnych
Klienci mogą rozpocząć od projektu-maszyny spawalniczej lub poprosić o szersze rozwiązanie obejmujące formowanie, spawanie, wykańczanie, kontrolę i montaż.
05
Skontaktuj się z naszymi inżynierami
Często zadawane pytania

01. Jaka jest najlepsza metoda spawania zbiornika paliwa w motocyklu?
02. Czy jedna maszyna może spawać różne modele zbiorników paliwa motocykli?
03. W jaki sposób firma Haifei zmniejsza deformację zbiornika paliwa podczas spawania?
04. Czy samo zgrzewanie szwów może zagwarantować, że zbiornik paliwa nie będzie przeciekał?
05. Czy firma Haifei może przetestować próbki naszych zbiorników paliwa przed złożeniem zamówienia?
06. Czy Haifei może zapewnić kompletną linię do produkcji zbiorników paliwa?